新能源锂电池 PACK 生产线(EtherCAT 伺服从站 + 三菱 Q 系列 PLC 主站)
一、应用场景概述
本项目落地于华东中型动力电池企业电芯 PACK 自动化组装生产线,整条产线覆盖电芯上料、堆叠定位、模组锁附、气密检测、成品下线全连续工序,属于工业自动化高精度闭环控制典型场景。产线主控架构划分:
1. 主站系统:中控三菱 Q03UDCPU Q 系列 PLC 扩展 CC-Link IEFB 通讯模块,作为整条 PACK 产线总控主站,负责工序流程调度、安全联锁逻辑、MES 对接数据交互、全线节拍统筹,下发定位、启停、报警复位全局指令。
2. EtherCAT 从站集群:电芯移栽、堆叠工位共 12 台 EtherCAT 总线伺服驱动器,配套绝对值编码器,完成电芯精准抓取、横向进给、竖向堆叠定位,定位精度要求 ±0.02mm,多轴同步误差不得超过 0.5ms,是产线核心运动执行单元。
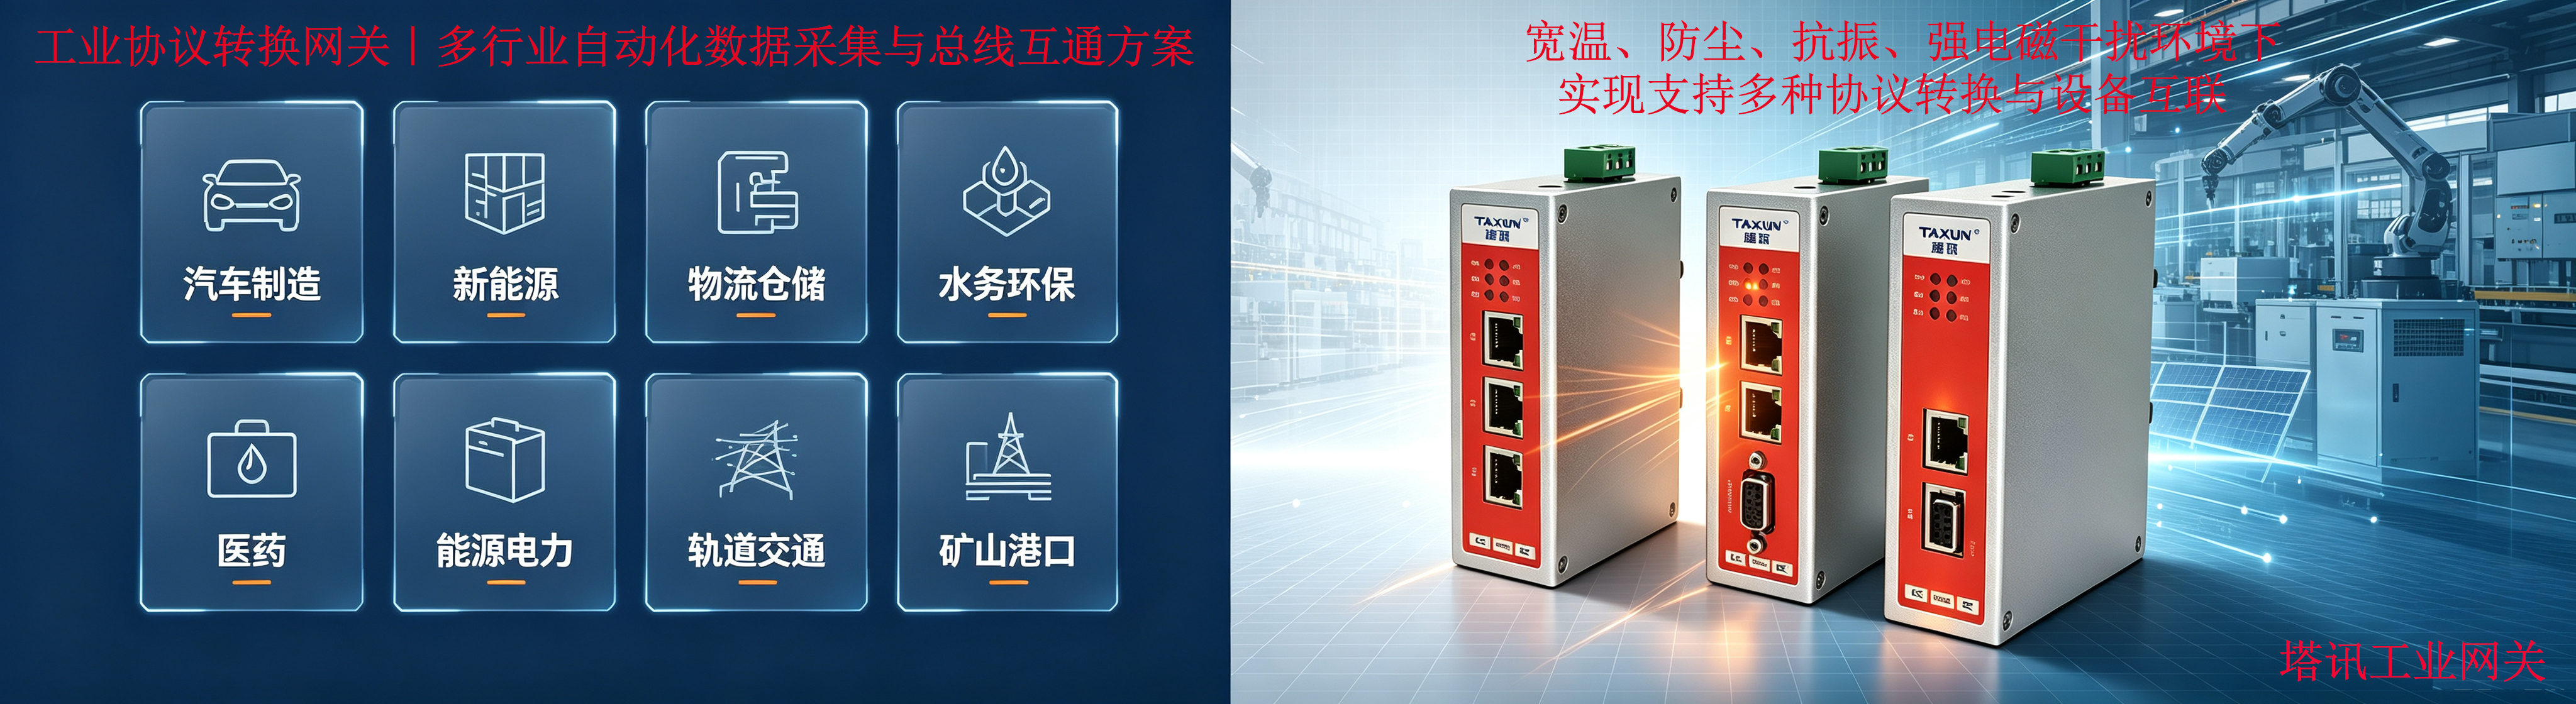
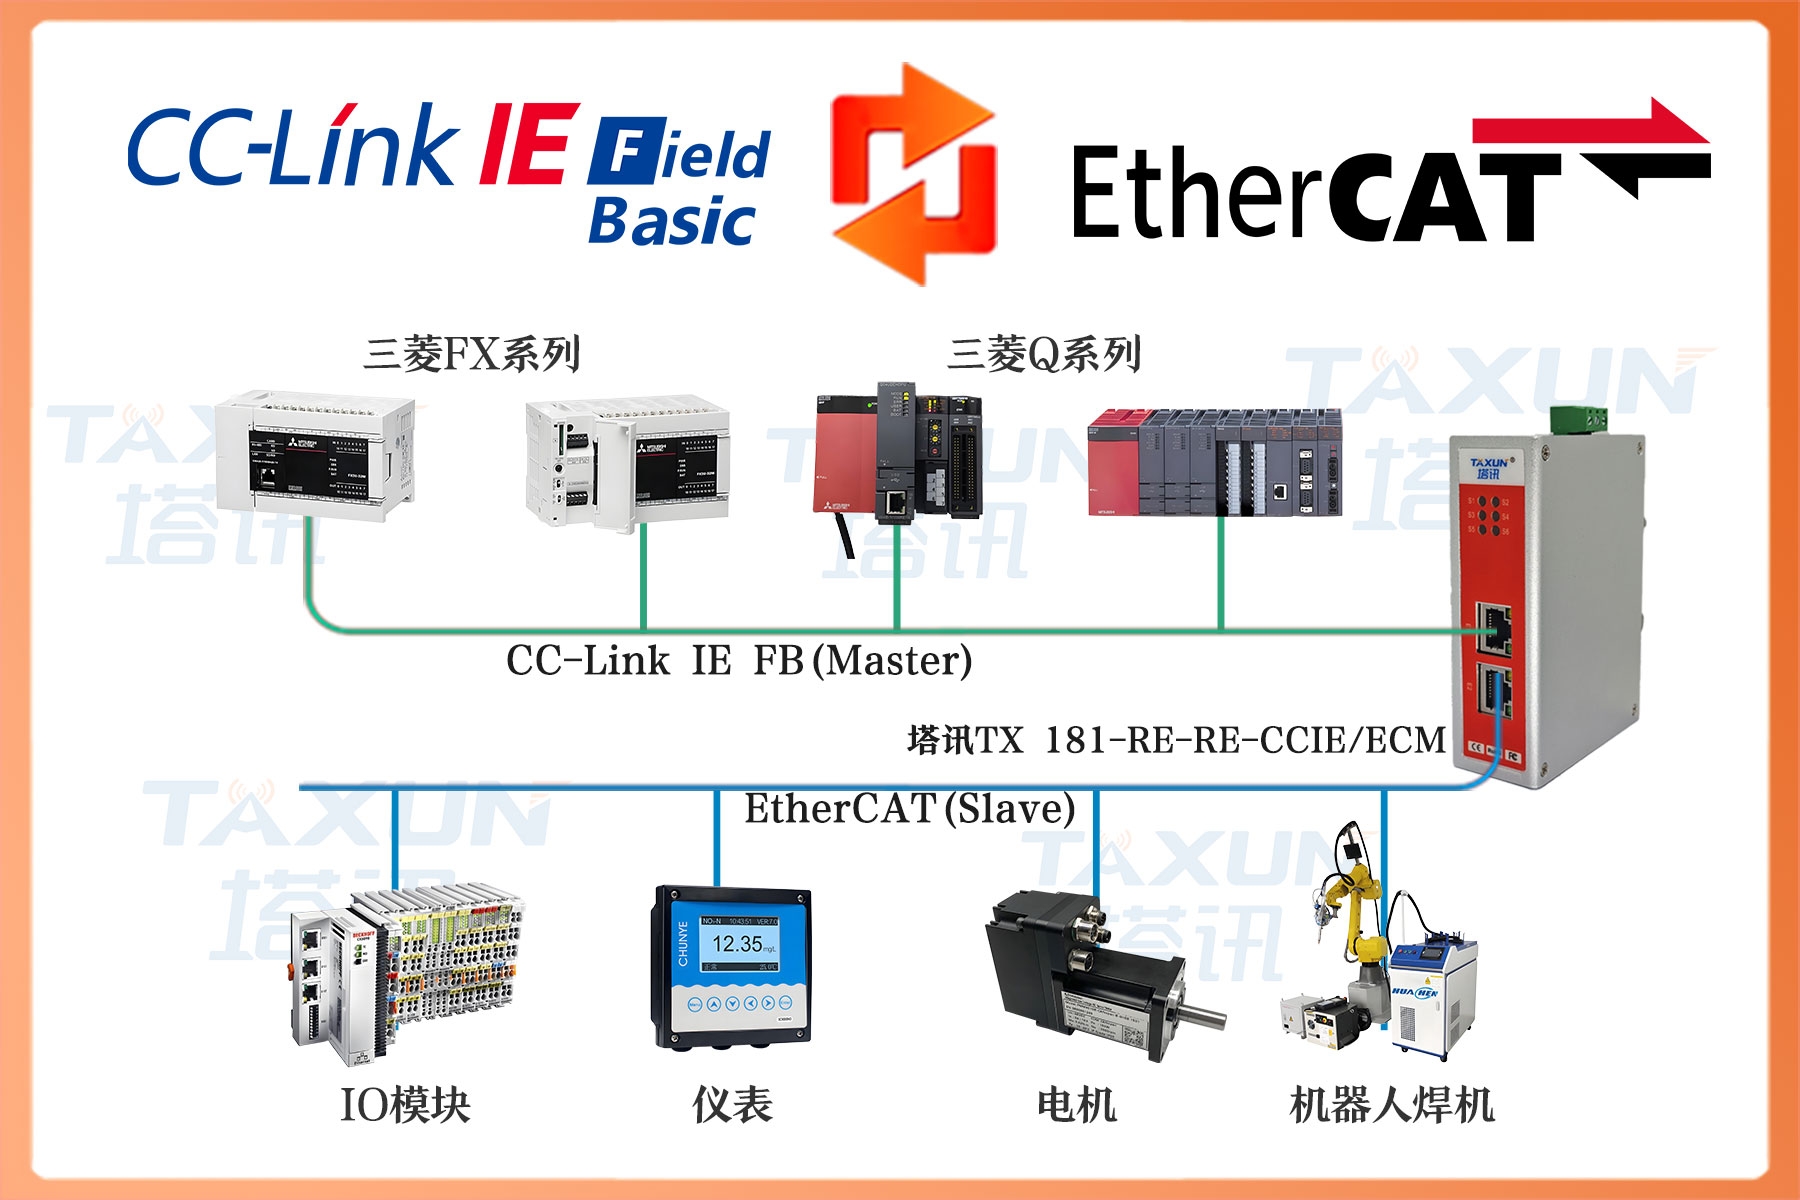
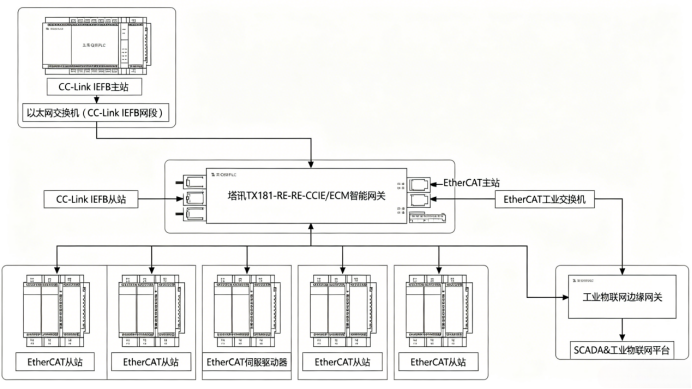
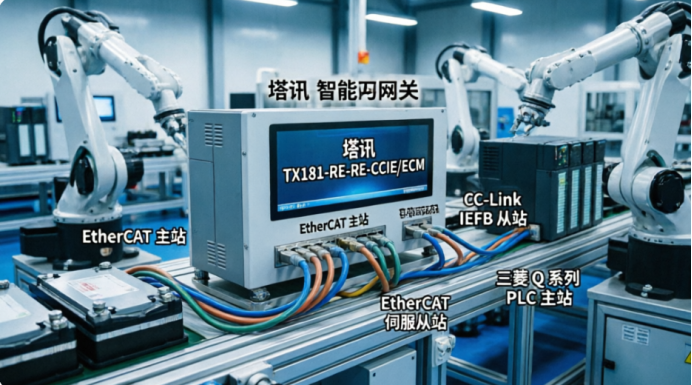
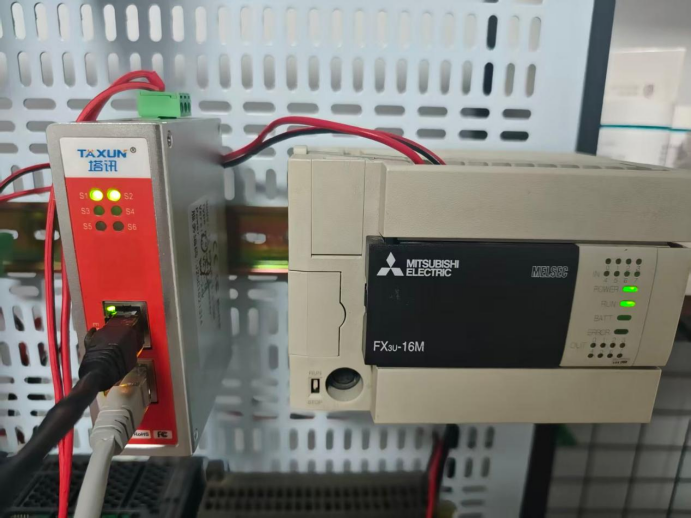
3. 通讯枢纽:塔讯 TX181-RE-RE-CCIE/ECM智能网关,EtherCAT 端口做 EtherCAT 主站挂载全部伺服从站,CC-Link IEFB 端口作为从站接入三菱 Q 系列 PLC 主站网络,实现跨总线协议双向数据互通,同时充当数据采集器归集伺服运行数据,对接厂区工业物联网平台。
PACK产线系统拓扑结构图
二、项目改造前核心痛点
1. 总线协议壁垒,无法直连通讯 CC-Link IEFB 与 EtherCAT 底层帧结构、同步机制、寻址逻辑完全不同,三菱 Q 系列 PLC 原生无法直接读写 EtherCAT 伺服位置指令、电流、温度、故障代码。前期项目采用中间继电器硬接线转接信号,仅能传输启停、到位开关量,无法下发高精度位置脉冲指令,运动控制完全割裂,两套系统独立运行,形成严重数据孤岛。
2. 多轴同步精度不足,产品不良率偏高 堆叠工位横、竖轴伺服动作错位,硬接线信号传输延迟 220~350ms,电芯堆叠偏移量最大 0.15mm,电芯磕碰、掉落不良率 3.72%,单月报废电芯超 2100 颗,严重制约 PACK 模组良率与产能爬坡。若全部替换为 CC-Link IEFB 伺服匹配现有 Q 系列 PLC,12 轴硬件采购、产线停机改造、程序重写总成本超 27.6 万元,停产调试周期至少 5 天,订单交付压力巨大。
3. 缺乏统一数据采集,质量追溯断层 没有专用数据采集器归集伺服转速、负载、温度、报警信息,伺服故障只能现场人工排查,平均故障处理时长 4.2 小时;电芯位置偏差无法联动 MES 系统记录参数,不符合动力电池行业全生命周期质量追溯规范,客户审核频繁整改。
4. 运维繁琐,扩展性极差 新增伺服轴需重新布线、加装中间继电器,改线工作量大;信号线路繁多,车间变频电磁干扰频繁出现信号误触发、丢信号,月度电气故障停机 8~10 次,运维人工成本居高不下。
三、解决方案整体设计
选用塔讯 TX181-RE-RE-CCIE/ECM协议转换网关作为异构网络中转核心,不改动原有 PLC 程序、伺服硬件、产线机械结构,低成本打通双总线通讯链路,兼顾实时控制与物联网数据归集,方案架构三点设计:
1. 通讯层双向协议转换 网关 CC-Link IEFB 侧设置为站号 1 从站,接入三菱 Q 系列主站网络;EtherCAT 侧启用 EtherCAT 主站模式,自动扫描 12 台伺服从站,在网关配置软件内完成点位映射:PLC 内部 RWw 寄存器映射伺服目标位置、速度、启停指令;RWr 寄存器映射伺服实际位置、输出电流、绕组温度、故障报警代码,实现控制指令下发、运行状态回传双向实时交互,通讯周期设定 1ms,满足多轴同步控制需求。
2. 数据采集与物联网上云架构 网关内置数据采集器功能,周期性抓取全部伺服工艺参数,通过旁路以太网端口推送至边缘计算网关,汇总上传至厂区工业物联网平台,实现伺服参数可视化、异常阈值预警、故障记录存储、电芯堆叠数据绑定追溯,补齐产线数字化短板。
3. 网络隔离抗干扰优化 网关内部双总线电气隔离,杜绝 EtherCAT 网络瞬时冲击干扰 CC-Link IEFB 主控网络;总线线缆采用屏蔽工业网线,分段接地,规避车间变频器、大功率接触器电磁干扰,提升通讯稳定性;网关自带断线诊断功能,通讯异常立即向 PLC 发送报警点位,快速定位故障节点。
四、详细实施过程
步骤 1:前期硬件点位规划与布线施工(1 天)
1. 统计 12 台伺服 PDO 输入输出点位总量,核算网关 CC-Link IEFB 收发寄存器字节容量,确认满足 500 字节最大传输上限;规划网关安装位置,控制柜 DIN 导轨固定塔讯 TX181 网关,接入 DC24V 稳压电源。
2. 敷设屏蔽工业以太网线,搭建 EtherCAT 线型拓扑,依次连接 12 台伺服网口至网关 EtherCAT 主站端口;单独网线连接网关 CC-Link IEFB 网口至三菱 Q 系列 PLC 以太网模块交换机;预留网线对接物联网边缘网关。
3. 核查线路接地、屏蔽层处理,避免长线缆干扰,完成线路通断、绝缘测试。
步骤 2:网关参数配置与点位映射调试(1 天)
1. 电脑直连网关配置网口,打开塔讯专用配置软件,设置网关工作模式:EtherCAT 主站 + CC-Link IEFB 从站,设置 CC-Link IEFB 站号、通讯速率、通讯周期 1ms;扫描识别全部 EtherCAT 伺服从站,读取伺服对象字典,导入 PDO 默认点位。
2. 完成字节级数据映射配置:PLC 下发位置、速度、使能信号写入网关 EtherCAT 输出缓冲区;伺服实际位置、负载、温度、故障代码存入网关输入缓冲区,转发至 PLC CC-Link IEFB 寄存器;配置断线报警、数据校验、重连机制,参数下载至网关本地存储。
3. 单独测试网关两侧通讯,确认单台伺服收发数据正常,无丢包、偏移。
步骤 3:三菱 Q 系列 PLC 程序适配修改(1 天)
1. 打开 GX Works3 软件,配置 CC-Link IEFB 网络组态,注册塔讯网关为 1 号从站,匹配网关输入输出寄存器地址;原有硬接线联锁逻辑保留,新增总线通讯控制子程序,通过寄存器读写实现伺服精准定位控制。
2. 编写数据异常判断程序,通讯超时、伺服故障点位触发声光报警、产线急停联锁;编写数据缓存程序,对接 PLC 内部 MES 通讯寄存器,同步堆叠工艺数据。
3. PLC 程序在线下载,在线模拟调试寄存器收发数据,验证指令下发、状态回传实时性。
步骤 4:联机整线调试、精度校准(1.5 天)
1. 单轴点动调试:PLC 下发位置指令,核对伺服实际运行位置偏差,修正映射偏移,单轴定位误差控制在 ±0.01mm 以内。
2. 多轴同步联动调试:设置横纵轴同步启动时序,校准网关 DC 同步时钟,将多轴同步误差控制在 0.3ms 以内,测试电芯连续堆叠动作,消除动作错位问题。
3. 连续 8 小时带载试运行,监控网关通讯延迟、丢包率、网络波动,优化通讯周期参数,处理偶发干扰问题。
步骤 5:物联网对接、验收交付、人员培训(0.5 天)
1. 配置网关数据采集推送规则,对接边缘网关,实现伺服实时数据上传工业物联网平台,调试 MES 数据追溯台账功能;整理调试文档、点位对照表、网关配置备份文件。
2. 组织设备运维人员培训网关基础配置、故障排查、日常巡检要点,完成项目竣工验收。 总实施周期:5 天
五、应用效果与改造前后对比
改造前指标
1. 通讯方式:继电器硬接线,仅开关量交互,指令延迟 220~350ms,无法实现总线定位控制
2. 电芯堆叠不良率:3.72%,月度电芯报废 2100 颗,产能受限
3. 故障处理时长:平均 4.2 小时 / 次,月度电气停机 8~10 次
4. 数据管理:无自动采集,人工手抄参数,无质量追溯体系
5. 改造成本(换伺服方案):硬件 + 施工 + 停产损失合计 32 万 +,停工 5 天
改造后指标(塔讯 TX181 网关方案)
1. 通讯性能:双向总线协议实时交互,通讯周期 1ms,传输延迟≤0.8ms,多轴同步误差≤0.3ms,定位精度稳定 ±0.02mm
2. 产品良率:堆叠不良率降至 0.41%,月度报废电芯降至 230 颗,月产能提升 12.6%
3. 运维效率:故障自动报警定位,单次故障处理缩短至 35 分钟以内,月度电气停机≤2 次
4. 数字化能力:网关数据采集器自动归集全伺服参数,上传工业物联网平台,完整满足电芯全流程追溯审核要求
5. 项目总成本:网关 + 线材 + 调试施工合计 3.87 万元,实施周期 5 天,无设备替换投入,改造成本下降 87.9%
六、项目总结
本锂电 PACK 产线依托塔讯 TX181-RE-RE-CCIE/ECM协议转换网关、智能网关,低成本破解 EtherCAT 伺服与三菱 Q 系列 CC-Link IEFB 主站 PLC总线协议异构互通难题,无需大规模硬件替换、长时间停产改造,既满足运动控制毫秒级同步精度工艺要求,又依托网关数据采集器能力完成底层设备数字化采集,搭建工业自动化向工业物联网升级的基础架构。方案适配锂电行业新旧产线智能化改造普遍需求,投入回报率高、落地周期短、运维简便,在动力电池、储能电池全行业 PACK、极片、化成工段具备极强复制推广价值,契合新能源产业长期发展前景。